
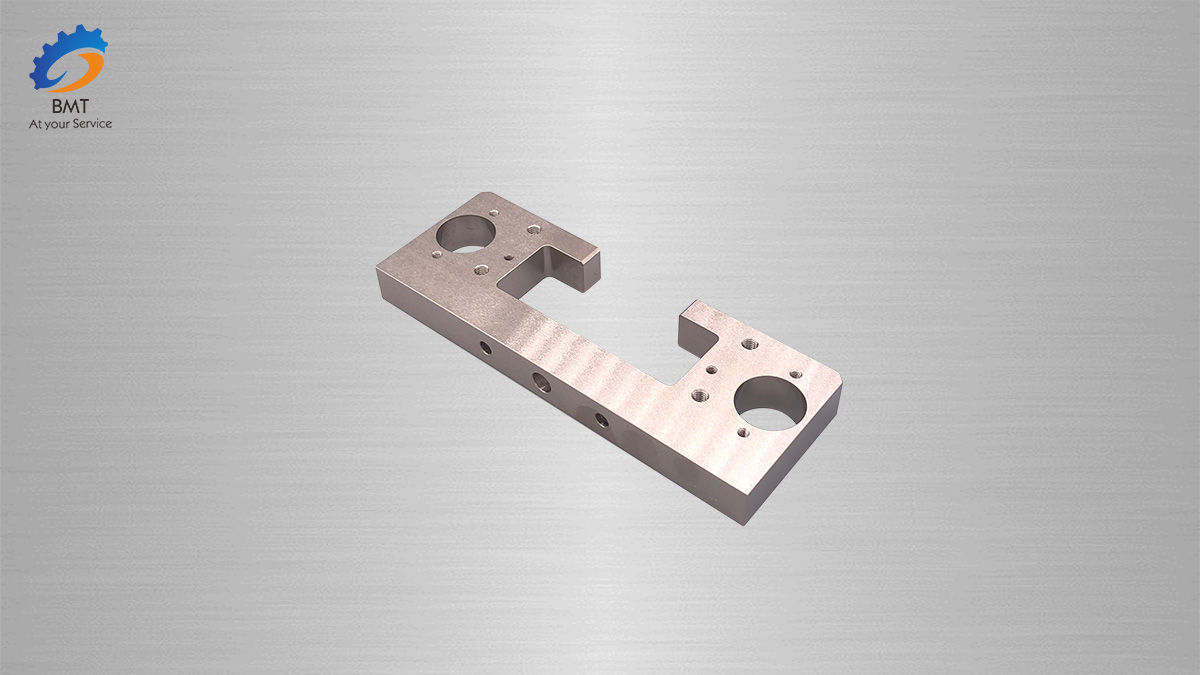
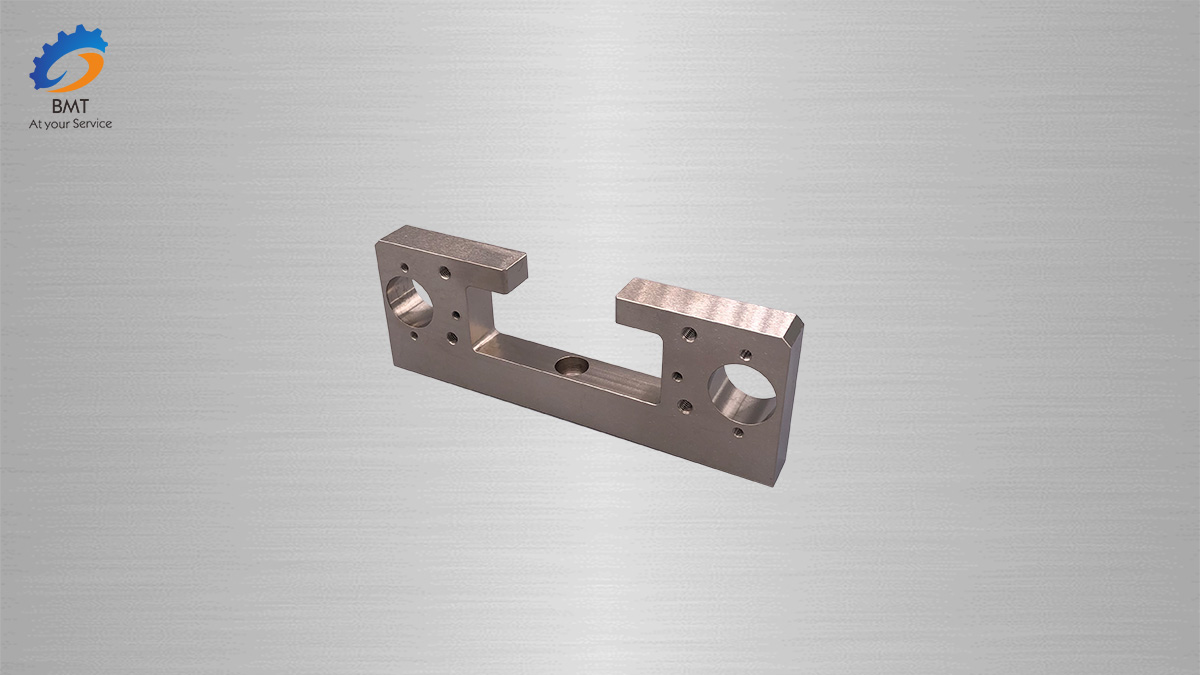
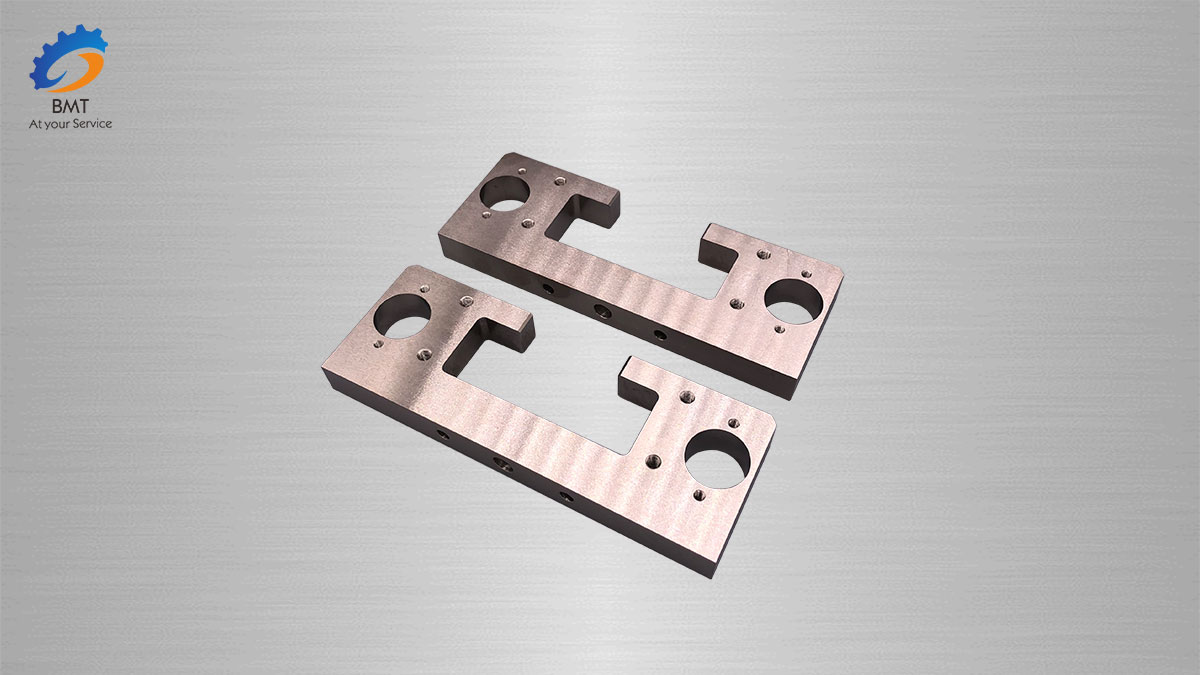
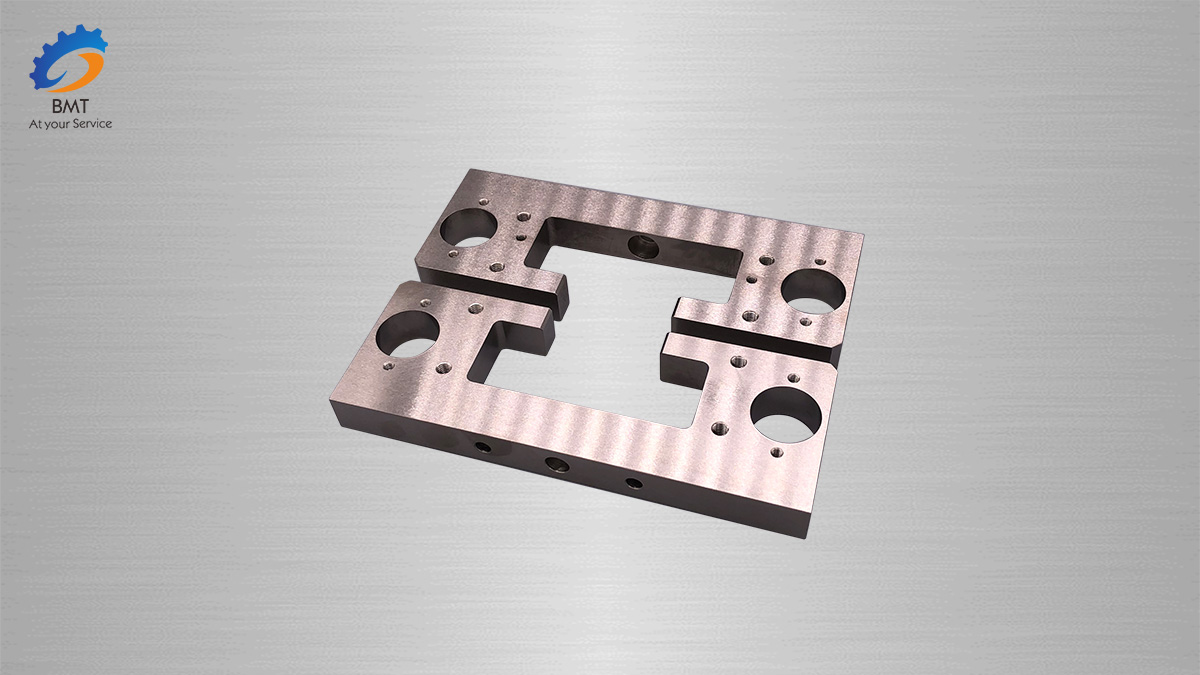
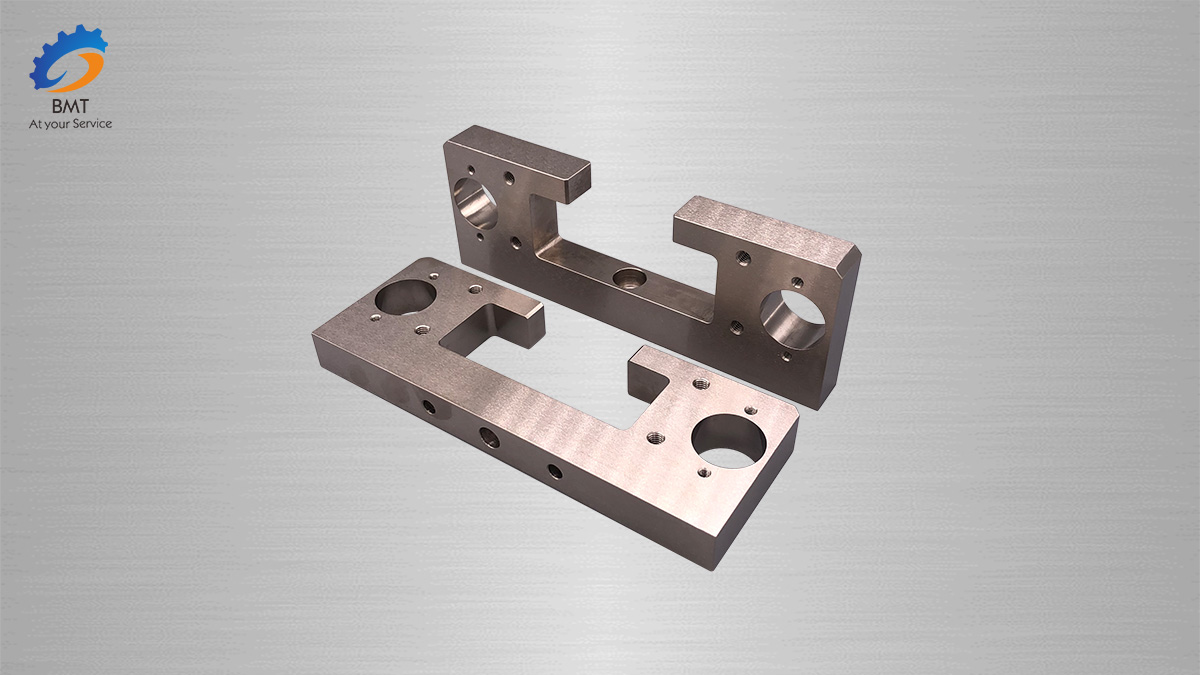
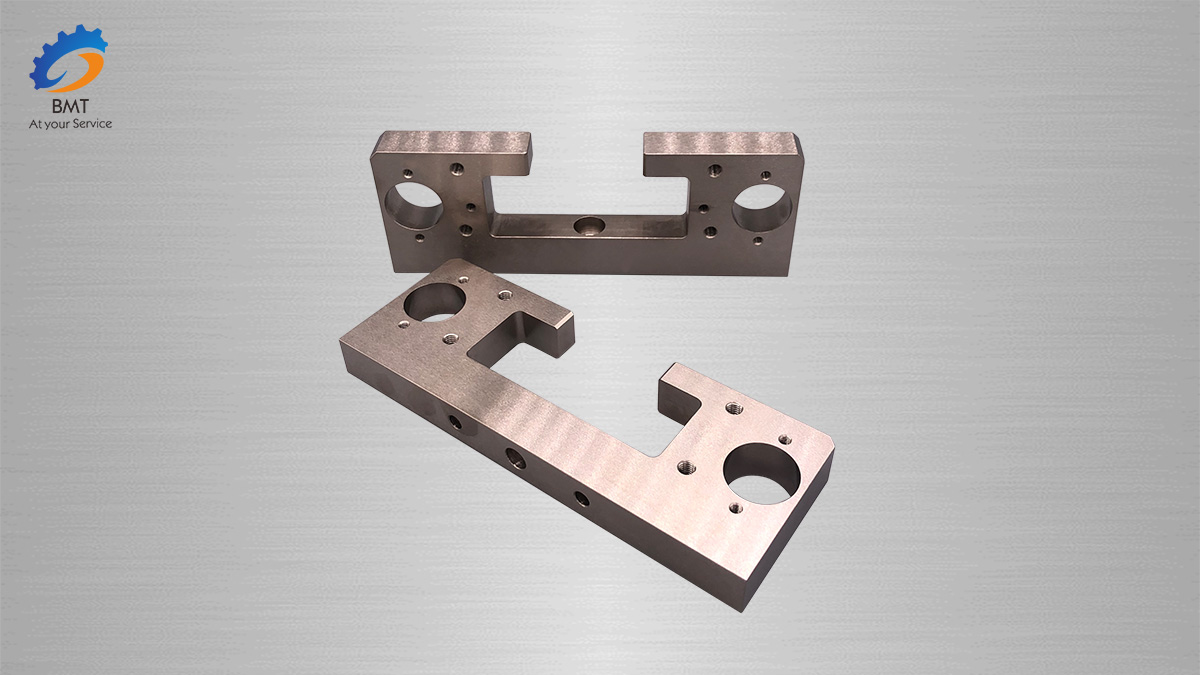
Schleifverarbeitung

Die Schleifbearbeitung gehört zur Feinbearbeitung (die Bearbeitung wird in Schruppbearbeitung, Feinbearbeitung, Wärmebehandlung und andere Bearbeitungsverfahren unterteilt) und zeichnet sich durch einen geringen Bearbeitungsaufwand und hohe Präzision aus. Sie wird häufig im Maschinenbau eingesetzt. Teile aus wärmebehandeltem und abgeschrecktem Kohlenstoff-Werkzeugstahl sowie aufgekohltem und abgeschrecktem Stahl weisen häufig eine große Anzahl regelmäßig angeordneter Risse – Schleifrisse – auf der Oberfläche auf, die beim Schleifen im Wesentlichen senkrecht zur Schleifrichtung verlaufen. Dies beeinträchtigt nicht nur das Aussehen der Teile, sondern wirkt sich auch direkt auf deren Qualität aus.
Es bezieht sich auf den Schneidvorgang der Werkstückoberfläche mit schnell rotierenden Schleifscheiben und anderen Schleifwerkzeugen. Schleifen wird verwendet, um innere und äußere zylindrische Oberflächen, konische Oberflächen und Ebenen verschiedener Werkstücke sowie spezielle und komplex geformte Oberflächen wie Ge-Ban-Späne, Gewinde, Zahnräder und Keilwellenprofile zu bearbeiten.


Aufgrund der hohen Härte der Schleifkörner und der Selbstschärfung der Schleifwerkzeuge eignet sich Schleifen zur Bearbeitung verschiedener Materialien, darunter gehärteter Stahl, hochfester legierter Stahl, Hartmetall, Glas, Keramik, Marmor und andere hochharte Metalle und nichtmetallische Werkstoffe. Die Schleifgeschwindigkeit bezieht sich auf die lineare Geschwindigkeit der Schleifscheibe, die in der Regel 30–35 m/s beträgt. Übersteigt sie 45 m/s, spricht man vom Hochgeschwindigkeitsschleifen.
Schleifen wird üblicherweise zum Vorschlichten und Schlichten verwendet. Die Genauigkeit kann IT8 bis 5 oder sogar höher erreichen. Die Oberflächenrauheit beträgt üblicherweise Ra 1,25 bis 0,16 μm, beim Präzisionsschleifen Ra 0,16 bis 0,04 μm, beim Ultrapräzisionsschleifen Ra 0,04 bis 0,01 μm und beim Hochglanzschleifen Ra 0,01 μm. Die spezifische Leistung beim Schleifen (oder der spezifische Energieverbrauch, d. h. die zum Schneiden des Werkstückmaterials pro Volumeneinheit benötigte Energie) ist höher als beim normalen Schneiden, und die Zerspanungsrate ist geringer.


Daher wird das Werkstück vor dem Schleifen üblicherweise durch andere Schneidverfahren bearbeitet, um die Bearbeitungszugabe wichtiger Teile von Jiang Ali zu entfernen. Dabei verbleibt nur eine Schleifzugabe von 0,1–1 mm oder weniger. Dank der Entwicklung hocheffizienter Schleifverfahren, wie z. B. Tiefschleifen und Hochgeschwindigkeitsschleifen, können Teile direkt aus Rohlingen geschliffen werden. Auch für die Grobbearbeitung durch Schleifen, z. B. zum Entfernen von Angusskanälen und Steigrohren von Gussteilen, von Graten von Schmiedestücken und der Außenhaut von Stahlbarren, ist dieses Verfahren geeignet.


Senden Sie uns Ihre Nachricht:
-
CNC-Bearbeitungsteile aus Aluminium
-
Aluminiumblechbearbeitung
-
Hochpräzise CNC-Bearbeitungsteile von Axis
-
CNC-bearbeitete Teile für Italien
-
CNC-Bearbeitung von Aluminiumteilen
-
Bearbeitung von Autoteilen
-
Schmiedeteile aus Titanlegierungen
-
Armaturen aus Titan und Titanlegierungen
-
Schmiedeteile aus Titan und Titanlegierungen
-
Drähte aus Titan und Titanlegierungen
-

Titanstangen
-
Nahtlose Titanrohre/-röhren
-
Geschweißte Titanrohre/-röhren